Степень сшивки — часто измеряемая как процентное содержание гель-фракции (геля) — определяет степень химического или физического связывания, которое преобразует термопластичный полиэтилен (PE) в термореактивный сшитый полиэтилен (XLPE / СПЭ). В кабельном производстве этот процесс объединяет отдельные полимерные цепи в трехмерную сетку. Это структурное изменение на постоянной основе повышает термическую стабильность, механическую прочность и стойкость материала к деформации под нагрузкой. Согласно международным стандартам, таким как IEC 60502 и BS 5467, соблюдение минимального порога сшивки является обязательным условием для сохранения целостности кабеля при длительной высокотемпературной эксплуатации и условиях короткого замыкания.
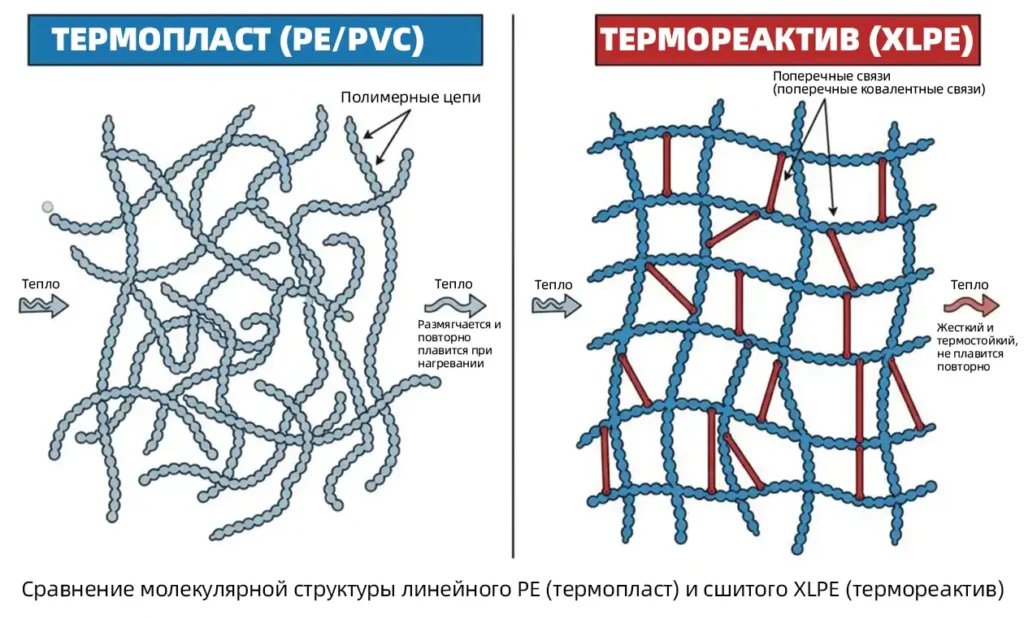
Матрица технических параметров: сравнение PE и XLPE
Степень сшивки принципиально меняет физические и термические пределы изоляционного материала. Таблица ниже показывает ключевые различия между стандартным термопластичным полиэтиленом (PE) и полностью сшитым полиэтиленом XLPE (с содержанием гель-фракции >70%):
| Технический параметр | Термопластичный полиэтилен (PE) | Сшитый полиэтилен (XLPE / СПЭ) | Стандарт / Метрика |
| Типичное содержание гель-фракции | 0% | ≥70 % до 89 % | ASTM D2765 / IEC 60811-501 |
| Макс. длительная рабочая температура | 70 °C | 90 °C | IEC 60502-1 |
| Допустимая температура при перегрузке | 95 °C | 130 °C | ICEA S-95-658 |
| Макс. температура при КЗ (≤5ₛ) | 135 °C | 250 °C | IEC 60502-2 |
| Испытание на горячую усадку (Hot Set Test) | Не проходит / плавится | ≤175 % (при 20ₙ/см² и 200 °с) | IEC 60811-507 |
| Стойкость к растрескиванию (ESCR) | Умеренная | Высокая стойкость | ASTM D1693 |
Основные методы выполнения сшивки
Требуемая степень сшивки достигается с помощью трех основных промышленных технологий:
- Пероксидная сшивка (линии CCV): Используются органические пероксиды (например, дикумилпероксид) при высоком давлении (1.0 – 1.5 МПа) и высокой температуре (200 – 300 ∘C) внутри линии непрерывной вулканизации (CCV). Это обеспечивает наибольшую и наиболее равномерную плотность сшивки, что предпочтительно для кабелей среднего (MV) и высокого (HV) напряжения.
- Силановая сшивка (влажностная вулканизация): Матрица PE насыщается винилсиланом, после чего сформированный кабель помещается в ванну с горячей водой (90 ∘C) или пропарочную камеру. Метод экономически эффективен для силовой и контрольной кабельной продукции низкого напряжения (LV).
- Радиационная (физическая) сшивка: Экструдированная оболочка из PE или ПВХ облучается высокоэнергетическим пучком электронов (E-Beam). Это разрушает C-H связи на физическом уровне и запускает сшивку при комнатной температуре, обеспечивая высокую точность для тонкостенных авиационных, автомобильных и солнечных (PV) кабелей.